企业资讯 / ARTICLE
德昌凹槽铝方通与铝板切割工艺解析:尺寸精度控制及加工要点
· 德昌县旺荣建材有限公司
正文
在建筑幕墙与装饰铝材加工领域,尺寸精度往往是决定工程成败的隐性因素。以德昌凹槽铝方通为例,其槽口宽度公差若超出±0.3mm,现场安装时就会出现接缝不均或卡扣不到位的问题。德昌县旺荣建材有限公司在长期生产实践中发现,铝板切割环节的累积误差每增加0.1mm,后续折弯与组装工序的返工率便上升约8%。这并非危言耸听,而是车间数据反复验证的结论。
切割精度的技术底层逻辑
铝板切割并非简单的“划线—下料”动作。以德昌铝板切割为例,设备主轴转速、进给速度与刀具磨损状态三者构成动态平衡。当切割厚度从1.5mm增至3.0mm时,若进给速度维持不变,切口毛刺高度会从0.05mm骤增至0.15mm以上,直接影响德昌单曲铝单板的折边咬合质量。数控转塔冲与激光切割的选用策略也需区分:镂空铝单板因图案复杂、孔壁垂直度要求高,更适合光纤激光切割;而常规矩形下料则优先考虑效率更高的数控剪板。
实操中的关键控制点
车间层面,尺寸精度控制需从三个维度落地:
- 刀具与喷嘴的周期性校验:激光切割喷嘴每月需检测同轴度,偏差超过0.05mm即更换;剪板机刀片每切割8000次后需研磨,否则剪切面塌角明显。
- 环境温度补偿:铝材热膨胀系数约为23×10⁻⁶/℃,夏季车间温差达15℃时,3米长板的尺寸波动可达1.0mm,需在编程时预置补偿值。
- 首件三坐标复核:每批次首件必须经三坐标测量仪验证,重点监控槽口位置度与对角线偏差,后者对氟碳铝单板的拼缝效果影响尤为显著。
对于镂空铝单板这类高附加值产品,切割路径的优化同样关键。合理的引入引出线设置能减少穿孔点,将切割热影响区控制在0.2mm以内,避免薄壁孔缘变形。
数据对比:精度差异带来的连锁反应
以一批200件德昌凹槽铝方通的加工数据为样本:当切割精度控制在±0.15mm以内时,现场安装一次合格率为97.5%;精度放宽至±0.5mm时,合格率降至82%,且安装工时增加约35%。另一组对比显示,采用动态补偿的德昌铝板切割方案,材料利用率从86%提升至91%,单批次废料减少约120kg。这些数字背后,是设备校准频次与编程策略的直接映射。
值得延伸的是,铝镁锰屋面系统的扇形板切割对精度要求更为苛刻——曲边公差超过1mm便会导致锁边咬合失效,因此需采用等离子切割配合靠模工装,而非单纯依赖数控编程。
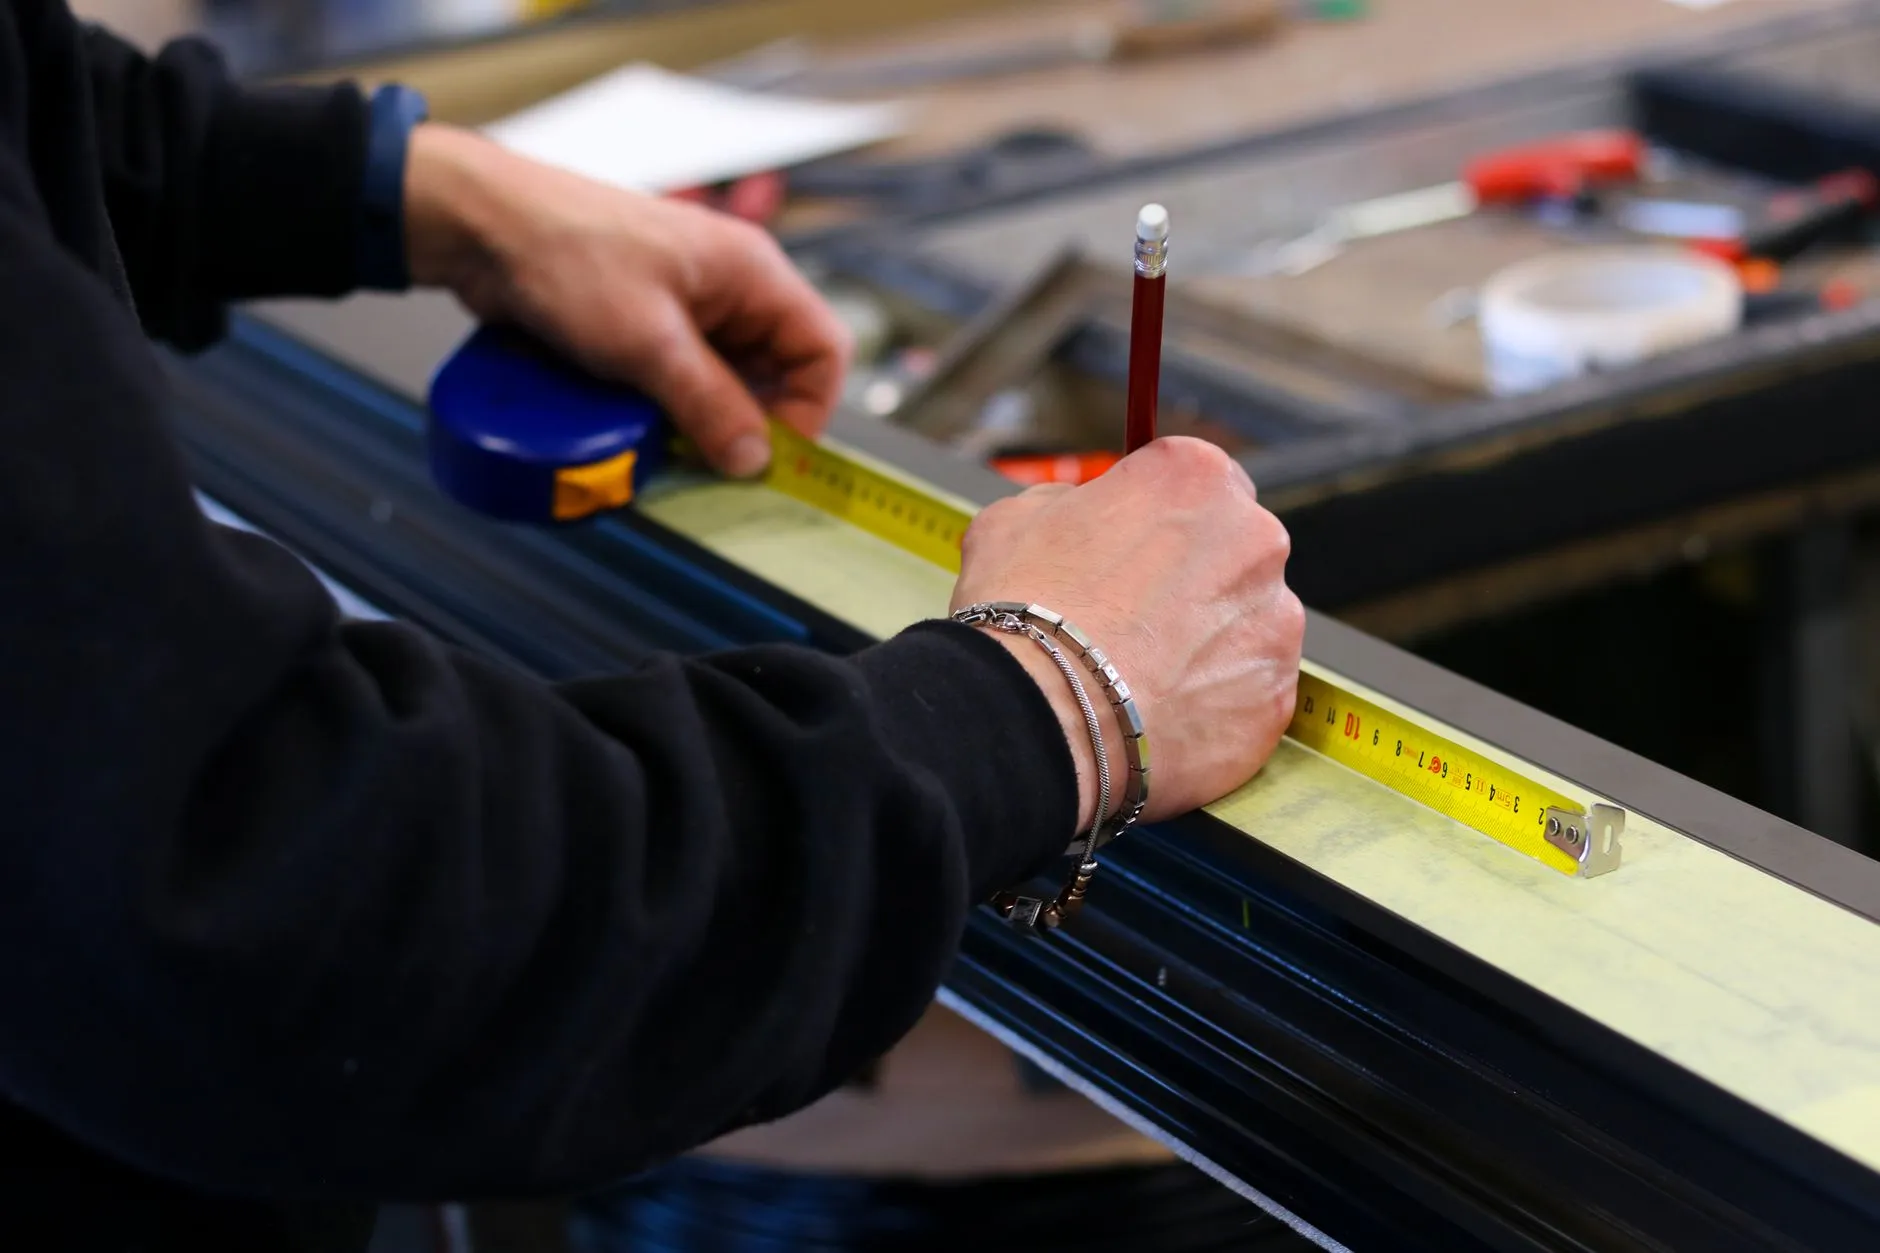
尺寸精度控制的本质,是将设备状态、材料特性与工艺参数纳入同一套可追溯的管理闭环。德昌县旺荣建材有限公司在日常生产中坚持每批次记录切割参数与检测数据,逐步积累出适配本地气候与常用板厚的工艺数据库。对于从业者而言,与其追求单一环节的极致,不如把注意力放在工序间的公差分配上——这才是铝板加工走向精细化的务实路径。